Aramak

Solüsyonla tavlanmış bir TP304L östenitik paslanmaz çelik boru normalde 1,05'in altında göreceli manyetik geçirgenlik gösterir. Bu tek sayı, östenitik aileyi martensitik veya dubleks kalitelerden ayırır ve fabrikaların proses kontrollerini belirlemesine yardımcı olur. Uygulamada, alıcıların ayrıca kimyasal bileşimi, mekanik özellikleri, ısıl işlem kayıtlarını ve boyutsal toleransları da doğrulamaları gerekir. Aşağıdaki kılavuz, östenitik paslanmaz çelik boruyu üreticinin bakış açısından ele almaktadır: üretim sırasında ne gibi değişiklikler olur, her bir sınıftan neler bekleyebilirsiniz ve siparişe ne yazılmalıdır.
Östenitik Paslanmaz Çelik Boruyu Ne Tanımlar?
Östenitik paslanmaz çelik boru, oda sıcaklığında östenit fazı ile tanımlanır. Malzeme, gövde merkezli kübik ferrit kafes yerine yüz merkezli kübik yapıyı koruyor. Bu yapı, östenitik tüpleri basınç sistemleri, kriyojenik hatlar, ısı eşanjörleri ve gıda işleme ekipmanları için uygun hale getiren süneklik, darbe dayanıklılığı, kaynaklanabilirlik ve manyetik olmayan davranışın birleşiminden sorumludur.
Östenit stabilitesi alaşım elementlerinin dengesine bağlıdır. Krom, molibden ve silikon ferriti destekleme eğilimindedir. Nikel, manganez, karbon ve nitrojen östeniti teşvik eder. Değirmenin bu dengeyi yalnızca son kimyada değil aynı zamanda sıcak çalışma ve son tavlama sırasında da kontrol etmesi gerekir çünkü kısmi dönüşüm mekanik özellikleri ve korozyon performansını değiştirebilir.
| Öğe | Ana katkı |
|---|---|
| Krom | Pasif oksit filmi oluşturur ve oksitleyici ortamlara ve yüksek sıcaklıktaki oksidasyona karşı direnç sağlar. |
| Nikel | Östenitik yapıyı stabilize eder, birçok hizmet koşulunda sünekliği, tokluğu ve klorür stres korozyonuna karşı direnci artırır. |
| molibden | Özellikle klorür içeren sıvılarda çukurlaşma ve çatlak korozyonuna karşı direnci arttırır. |
| Titanyum | TP321 ve TP321H gibi stabilize kalitelerde krom karbür çökelmesini önlemek için karbonla birleşir. |
| Niyobyum | TP347 ve TP347H gibi stabilize kalitelerdeki karbonla birleşerek kaynak sonrası hassasiyet riskini azaltır. |
| Azot | Dayanıklılığı artırır ve sünekliği azaltmadan lokal korozyon direncini artırır. |
| Manganez | Kütük dönüşümü ve boru haddeleme sırasında östenit stabilitesini ve sıcak işlenebilirliği artırır. |
Üretim açısından bakıldığında östenitik yapı soğuk çalışmayı da daha etkili hale getirir. Soğuk haddeleme ve soğuk çekme, akma mukavemetini önemli ölçüde artırabilir, ancak aynı zamanda uzamayı da azaltır. Bu nedenle, bitmiş bir östenitik paslanmaz çelik boru, sipariş özel olarak tanımlanmış mekanik sınırlara sahip bir soğuk işlenmiş tavlama gerektirmedikçe normalde çözeltiyle tavlanmış durumda tedarik edilmelidir.
Ortak Östenitik Paslanmaz Çelik Boru Kaliteleri ve Kimyasal Bileşimi
Çoğu proje spesifikasyonu TP304, TP304L, TP316L, TP321 veya TP310S gibi bir kaliteyle başlar. Derece, nominal bileşimi tanımlar, ancak asıl üretim zorluğu, bir ses tüpü yüzeyini korurken bu bileşimi sıkı sınırlar içinde tutmaktır. Karbon, krom, nikel ve molibdendeki küçük farklılıklar servis sıcaklığı aralığını, korozyon direncini ve kaynağa tepkiyi değiştirebilir.
| Sınıf | %C | Kr % | Ni % | Ay %'si | Stabilizasyon elemanı |
|---|---|---|---|---|---|
| TP304 | maksimum 0,08 | 18,0 ila 20,0 | 8,0 ila 10,5 | -- | -- |
| TP304L | maksimum 0,03 | 18,0 ila 20,0 | 8,0 ila 12,0 | -- | -- |
| TP304H | 0,04 ila 0,10 | 18,0 ila 20,0 | 8,0 ila 10,5 | -- | -- |
| TP310S | maksimum 0,08 | 24,0 ila 26,0 | 19,0 ila 22,0 | -- | -- |
| TP316 | maksimum 0,08 | 16,0 ila 18,0 | 10,0 ila 14,0 | 2,0 ila 3,0 | -- |
| TP316L | maksimum 0,03 | 16,0 ila 18,0 | 10,0 ila 14,0 | 2,0 ila 3,0 | -- |
| TP316Ti | maksimum 0,08 | 16,0 ila 18,0 | 10,0 ila 14,0 | 2,0 ila 3,0 | Titanyum |
| TP321 | maksimum 0,08 | 17,0 ila 19,0 | 9,0 ila 12,0 | -- | Titanyum |
| TP321H | 0,04 ila 0,10 | 17,0 ila 19,0 | 9,0 ila 12,0 | -- | Titanyum |
| TP347H | 0,04 ila 0,10 | 17,0 ila 19,0 | 9,0 ila 13,0 | -- | Niyobyum |
| TP317L | maksimum 0,03 | 18,0 ila 20,0 | 11,0 ila 15,0 | 3,0 ila 4,0 | -- |
| 904L | maksimum 0,02 | 19,0 ila 23,0 | 23,0 ila 28,0 | 4,0 ila 5,0 | -- |
| S31254 | maksimum 0,02 | 19,5 ila 20,5 | 17,5 ila 18,5 | 6,0 ila 6,5 | Azot |
Bir mühendislik bölümü için bu dereceler arasındaki pratik fark sadece tip numarası değildir. Düşük karbonlu kaliteler kaynak sırasında krom karbür çökelme riskini azaltır. Stabilize edilmiş kaliteler aynısını titanyum veya niyobyum ilavesiyle yapar. Yüksek karbonlu H kaliteleri, 425 ila 850 santigrat derece aralığında duyarlılığa karşı daha duyarlı olmalarına rağmen, yüksek sıcaklıktaki hizmetlerde sürünme mukavemetini artırır.
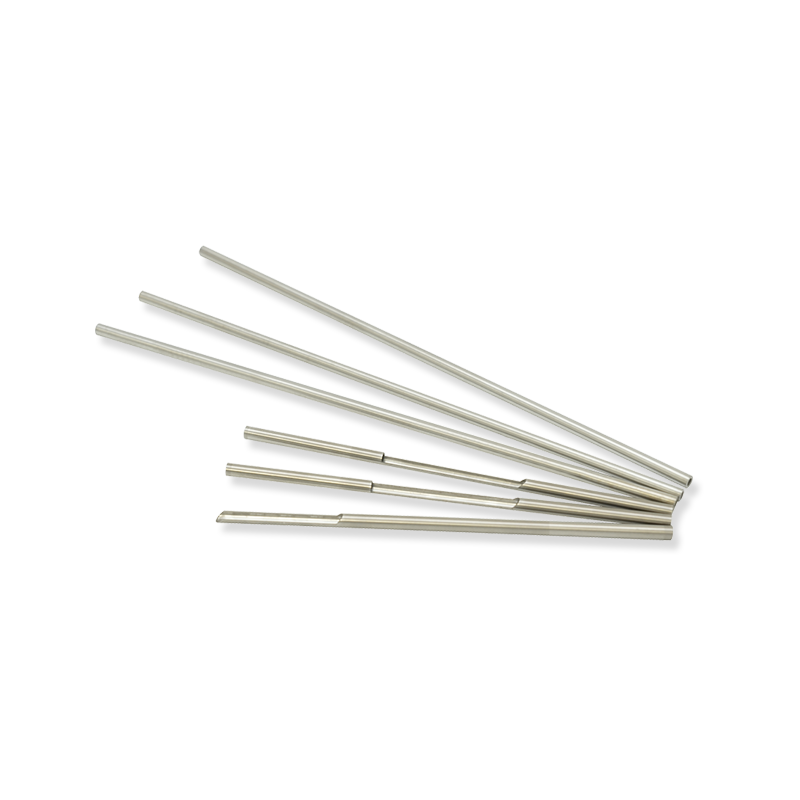 TP304/TP304L/TP304H Östenitik Paslanmaz Çelik Dikişsiz Borular Düşük karbonlu, stabilize ve yüksek karbonlu kaliteleri karşılaştıran mühendisler, kriyojenik dayanıklılık ve endüstriyel uygulamaları kapsayan spesifikasyonlarla bu serinin özellikle kaynaklanabilirlik ve yüksek sıcaklık dayanımı açısından uygun olduğunu göreceklerdir. Ürünü Görüntüle →
Değirmenin ayrıca gerçek ısının doğru nikel dengesine sahip olduğunu doğrulaması gerekir. Bazı alıcılar minimum nikel içeriğini belirtir çünkü daha düşük bir nikel içeriği, soğuk işlemden sonra ferrit veya martensit miktarını artırabilir, bu da manyetik tepkiyi ve düşük sıcaklıkta dayanıklılığı etkiler.
Mekanik Özellikler ve İmalatta Ne İfade Ettikleri
Mekanik özellikler genellikle nihai çözeltiyle tavlanmış tüpten alınır. Oda sıcaklığında yapılan çekme testi, kanıt mukavemetini, çekme mukavemetini ve uzamayı verir, ancak şekillendirme ve servis davranışı tek bir tablo değerinden daha fazlasına bağlıdır. Örneğin, bir TP316Ti boru, bir TP304L boru ile aynı gerilme mukavemetini gösterebilir, ancak daha yüksek dayanıklılık mukavemeti ve farklı sertleşme oranı nedeniyle bükme sırasında farklı davranabilir.
| Sınıf | %0,2 geçirmezlik gerilimi MPa | Çekme mukavemeti MPa | Uzama %'si |
|---|---|---|---|
| TP304L | 170 | 485 | 40 |
| TP304H | 205 | 515 | 40 |
| TP310S | 205 | 520 | 40 |
| TP316L | 170 | 485 | 40 |
| TP316Ti | 205 | 515 | 40 |
| TP321 | 205 | 515 | 40 |
| TP321H | 205 | 515 | 40 |
| TP347H | 205 | 515 | 40 |
| 904L | 220 | 490 | 35 |
| S31254 | 300 | 650 | 35 |
Kaynaklı hatlar için düşük karbonlu kaliteler
Borunun kaynaklandığı ve daha sonra kaynak sonrası ısıl işlem yapılmadan kullanıldığı durumlarda TP304L ve TP316L tercih edilir. Düşük karbon, ısıdan etkilenen bölgede krom açısından zengin karbürlerin çökelmesini azaltır.
Termal çevrim için stabilize edilmiş kaliteler
TP321H ve TP347H, özellikle buhar servis ve rafineri fırınlarında borunun karbür çökeltme aralığında uzun süre kalacağı durumlarda kullanılır.
Soğuk işlenmiş küçük çaplı borular
Enstrümantasyon ve hidrolik hatlar genellikle kontrollü dayanıklılık mukavemetine sahip soğuk çekilmiş östenitik borudan yapılır. Soğuk iş, uzama ve basınç derecesine göre dengelenmelidir.
Bir üretim tesisinde pratik kontrol, çekme değerleriyle sınırlı değildir. Düzleştirme, genişletme ve ters bükme testleri, boru yüzeyinin çatlak ve bindirmelerden arınmış olup olmadığını gösterir. Bu testler, hafif alet izlerinin servis arızalarına dönüşebileceği ince duvarlı ve küçük çaplı borular için daha önemli hale gelir.
Korozyon Direnci ve Yerelleştirilmiş Saldırı
Östenitik paslanmaz çelik boru, paslanmaz olduğu için korozyona karşı dayanıklı değildir. Direnç seviyesi alaşım içeriğine, yüzey durumuna, ortam bileşimine, sıcaklığa ve tüpün durgun veya akıcı koşullara maruz kalmasına bağlıdır. Çukurlaşma direnci genellikle PREN veya krom artı 3,3 kat molibden artı 16 kat nitrojen olarak hesaplanan çukurlaşma direnci eşdeğer sayısı kullanılarak tahmin edilir.
Molibden, klorür hizmeti için en pratik alaşım elementidir. TP316L, yüzde 2,0 ila 3,0 molibden içermesi nedeniyle TP304L'den daha iyi çukurlaşma direncine sahiptir. TP317L ve 904L daha yüksek bir marj sunar. S31254, molibden ve nitrojen ile daha da ileri giderek onu deniz suyu ve agresif klorür proses akışları için bir seçenek haline getiriyor.
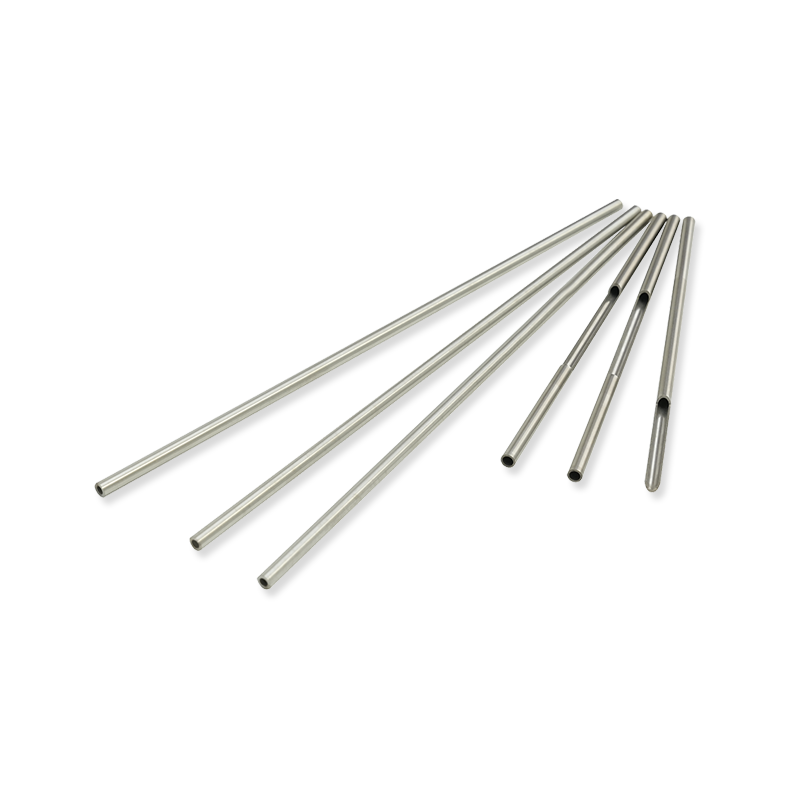 TP316/TP316L/TP316H/TP316Ti Alaşımlı Dikişsiz Borular Bu molibden taşıyan seri, klorür ortamlarında iyileştirilmiş çukurlaşma ve çatlak korozyon direnci sunarak, servis koşullarının TP304'ten daha yüksek güvenilirlik gerektirdiği durumlarda pratik bir seçim olmasını sağlar. Ürünü Görüntüle →
| Korozyon endişesi | Tipik neden | Sınıf direction |
|---|---|---|
| Çukurlaşma | Pasif filmi kıran klorür iyonları | TP316L, TP317L, 904L, S31254 |
| Aralık korozyonu | Contaların, tortuların veya birikintilerin altında durgun sıvı | TP317L, 904L, S31254 |
| Taneler arası korozyon | Krom carbide precipitation during welding or heating | TP304L, TP316L, TP321, TP347 |
| Oksitleyici asit saldırısı | Nitrik asit, sıcak oksitleyici kimyasal servisi | TP304L, yüksek krom kaliteleri, 904L |
| Gerilmeli korozyon çatlaması | Çekme gerilimi artı klorür ve yüksek sıcaklık | Daha yüksek nikel alaşımları; tasarım incelemesi gerekli |
Kaynaklı sistemlerde kalite kadar tavlama durumu da önemlidir. Şekillendirme sırasında aşırı ısınmış veya kötü bir şekilde tavlanmış bir tüp, kimyası doğru olsa bile hassaslaşmış tane sınırları gösterebilir. Değirmen, nihai ısıl işlem durumunu doğrulamalı ve spesifikasyon gerektirdiğinde taneler arası korozyon testini gerçekleştirmelidir.
Östenitik Paslanmaz Çelik Borunun Yüksek Sıcaklık Performansı
Östenitik paslanmaz çelik boru için yüksek sıcaklık seçimi oksidasyon direncine, sürünme mukavemetine ve metalurjik yapının stabilitesine bağlıdır. Yaklaşık 425 santigrat derecenin üzerindeki sıcaklıklarda karbon, kromla birleşebilir ve tanecik sınırlarındaki korozyon direncini azaltabilir. Bu aralıkta sürekli hizmet için genellikle düşük karbonlu ve stabilize kalitelerin seçilmesinin nedeni budur.
Yukarıdaki tablo gösterge niteliğindedir ve tasarım hesaplamaları için değil, malzeme ön seçimi için tasarlanmıştır. İzin verilen gerçek gerilim standarda, duvar kalınlığına, sıcaklığa ve hizmet ömrüne bağlıdır.
| Sınıf | Sıcaklık kılavuzu | Seçim notu |
|---|---|---|
| TP304H | Yüksek sıcaklıkta sürünme aralığı | Daha yüksek karbon, TP304L ile karşılaştırıldığında sürünme mukavemetini artırır. |
| TP310S | Yaklaşık 1000 ila 1050 santigrat dereceye kadar oksitleyici koşullar | Yüksek krom ve nikel güçlü oksidasyon direnci sağlar. |
| TP321H | Yaklaşık 850 santigrat dereceye kadar termal bisiklet hizmeti | Titanyum prevents chromium carbide formation in the heat-affected zone. |
| TP347H | Sürünme servisinde kaynaklı fırın boruları | Niyobyum stabilizes carbon and helps weldability. |
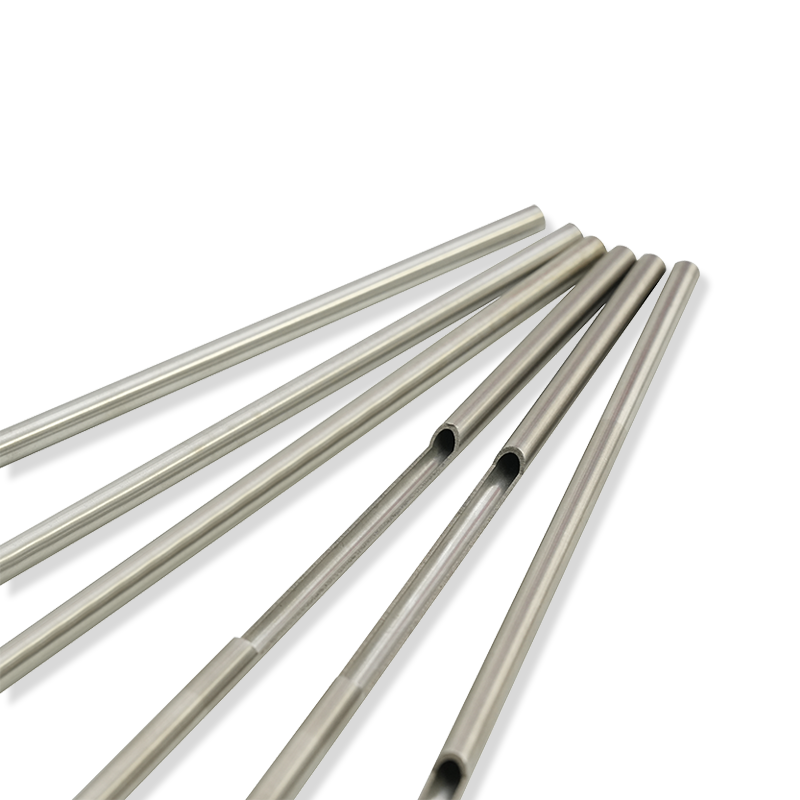 TP310S Östenitik Paslanmaz Çelik Dikişsiz Boru Fırın bobinleri ve reformer hatları için bu kalite, yüksek sıcaklıklarda korozyon direncini ve dayanıklılığı dengeler; düşük karbonlu versiyon, kaynak sırasında tanecikler arası korozyon riskinin azaltılmasına yardımcı olur. Ürünü Görüntüle →
Fırın bobinleri, kızdırıcı tüpler ve reformer çıkış hatları için siparişte beklenen metal sıcaklığı, buhar basıncı ve proses gazındaki oksitleyici veya sülfürleştirici bileşenler belirtilmelidir. Bu bilgi, tesisin doğru ısıl işlem koşulunu önermesine ve standart kalitenin yeterli olup olmadığına karar vermesine olanak tanır.
Üretim Adımları Boru Kalitesini Nasıl Etkiler?
Aynı derece ve boyutlara sahip iki tüp, biri uygun şekilde tavlanırken diğeri tavlanmadığında farklı davranabilir. Dikişsiz östenitik paslanmaz çelik borunun üretim rotası genellikle kütük muayenesi, sıcak delme, soğuk haddeleme veya soğuk çekme, çözelti tavlaması, dekapaj, düzeltme, kesme ve son tahribatsız muayene ile başlar. Her adım belirli bir kalite parametresini etkiler.
| Sahne | Neyi kontrol ediyor |
|---|---|
| Kütük muayenesi | Delmeden önce iç sağlamlık, ayrışma ve yüzey kalitesi. |
| Sıcak ekstrüzyon veya delme | Başlangıçtaki duvar tutarlılığı ve kopmuş yüzeylerden arınma. |
| Soğuk haddeleme ve soğuk çekme | Dış çap doğruluğu, duvar kalınlığı bütünlüğü ve yüzey kalitesi. |
| Çözüm tavlama | Çöken karbürleri çözer ve ostenitik yapıyı eski haline getirir. |
| Asitleme veya parlak tavlama | Oksit tabakasını giderir ve temiz, korozyona dayanıklı bir yüzey bırakır. |
| Doğrultma | Yayı kontrol eder ve borunun bir sonraki üretim aşamasına geçmesini sağlar. |
| Girdap akımı ve hidrostatik test | Yüzey kusurlarını, duvar düzensizliklerini ve sızıntı yollarını tespit eder. |
Küçük çaplı ve ince duvarlı östenitik borular için soğuk çekme işleminin toleranslar üzerinde doğrudan etkisi vardır. Geçiş sayısını, indirgeme oranını ve tavlama sıcaklığını kontrol eden bir değirmen, düzgün delikli ve tutarlı duvar kalınlığına sahip borular üretebilir. Üretim rotası hakkında daha fazla ayrıntı için bkz. östenitik paslanmaz çelik için ortak üretim süreçleri .
Yüzey durumu da kalitenin bir parçasıdır. Çözeltide tavlanmış ve asitle temizlenmiş bir tüp mat bir yüzeye sahipken, parlak tavlanmış bir tüp koruyucu bir atmosferde üretilir ve temiz, oksitsiz bir yüzeye sahiptir. Elektro-parlatma, ince bir malzeme tabakasını daha da kaldırabilir ve yüzey pürüzlülüğünü azaltabilir. Bu seçenekler hijyenik hatlar, yüksek saflıkta gaz sistemleri ve birikintilerin önlenmesi gereken uygulamalar için önemlidir.
Mevcut Boyutlar, Toleranslar ve Üretim Sınırları
Açıkça tanımlanmış dış çapı, et kalınlığı, uzunluğu ve tolerans sistemi olan bir östenitik paslanmaz çelik boru sipariş edilmelidir. Bazı alıcılar minimum duvar kalınlığını belirtir; diğerleri ortalama duvar kalınlığını belirtir. Fark, gerçek ağırlığı, iç çapı ve basınç hesaplamasını etkiler, bu nedenle üretimden önce belirtilmesi gerekir.
| Parametre | Mevcut aralık |
|---|---|
| Dış çap | 3,18 mm'den 406,4 mm'ye |
| Duvar kalınlığı | 0,3 mm'den 20 mm'ye |
| Uzunluk | 25.000 mm'ye kadar |
| Teslimat durumu | Çözelti tavlanmış ve salamura edilmiş, parlak tavlanmış, elektro-parlatılmış |
| Yüzey kalitesi | Uygulamaya bağlı olarak endüstriyel mat, parlak veya cilalı kaplama |
| Boyut | Tipik ticari tolerans |
|---|---|
| Dış çap up to 25.4 mm | Artı veya eksi 0,10 mm |
| Dış çap 25.4 mm to 38.1 mm | Artı veya eksi 0,15 mm |
| Dış çap 38.1 mm to 50.8 mm | Artı veya eksi 0,20 mm |
| Duvar kalınlığı | Minimum duvar belirtilmediği sürece tipik olarak artı yüzde 20, eksi yüzde 10 |
| Uzunluk tolerance | Genellikle artı 6 mm, sabit uzunluktaki siparişlerde eksi tolerans yoktur |
Bu değerler genel kurallardır. ASTM A312, ASTM A269, EN 10216-5 ve JIS G3459'un farklı gereksinimleri olabileceğinden, gerçek toleransın geçerli standarda göre kontrol edilmesi gerekir. Boru hassas enstrümantasyon, hidrolik sistemler veya yüksek düzeyde işlenmiş bileşenler için tasarlandığında freze kabul toleransları daha sıkı olabilir.
Östenitik Paslanmaz Çelik Boru Kalitesi Nasıl Seçilir
Seçim, not adıyla değil, süreç ortamıyla başlar. İlk önce sıcaklık, kimyasal ortam, basınç ve üretim yolu tanımlanmalıdır. Bu girdiler netleştiğinde uygun notların sayısı çok daha az olur.
- Olası olumsuz koşullar da dahil olmak üzere kimyasal ortamı ve konsantrasyonunu listeleyin.
- Tasarım sıcaklık aralığını ve tüpün döngüsel termal yüklemeye maruz kalıp kalmayacağını tanımlayın.
- İç ve dış basıncı tanımlayın ve tüpün basınçlı ekipman kurallarına uyması gerekip gerekmediğini doğrulayın.
- Üretim yolunu, özellikle kaynaklamayı ve şekillendirme sonrası olası ısıl işlemi onaylayın.
- Devreye almadan önce yüzey gereksinimlerini ve temizleme prosedürlerini kontrol edin.
- Kısa listeye alınan kalitelerin korozyon direncini, gücünü, kullanılabilirliğini ve maliyetini karşılaştırın.
| Servis durumu | Sınıfs to evaluate | Sebep |
|---|---|---|
| Klorür soğutma suyu | TP316L, TP317L, 904L | molibden increases resistance to pitting and crevice attack. |
| Düşük sıcaklıkta depolama ve taşıma | TP304L, TP316L | Östenitik yapı, kriyojenik sıcaklıklarda iyi darbe dayanıklılığını korur. |
| Fırın ve radyant tüp servisi | TP310S | Yüksek krom ve nikel içeriği oksidasyon direnci sağlar. |
| Buhar kızdırıcı ve yeniden ısıtıcı hatları | TP304H, TP321H, TP347H | Sürünme mukavemeti ve karbür stabilizasyonu önemlidir. |
| Deniz suyu ve açık deniz ekipmanları | 904L, S31254 | Daha yüksek PREN değerleri tuzlu ortamlarda direnci artırır. |
| Gıda ve sıhhi proses hatları | TP304L, TP316L | İyi temizlenebilirlik, pürüzsüz yüzey ve hafif asitlere karşı korozyon direnci. |
Yaygın bir hata, yalnızca daha yüksek bir sayıya sahip olduğu için bir not seçmektir. TP310S mükemmel oksidasyon direncine sahiptir ancak oda sıcaklığına dayanıklılık gücü S31254'e göre daha düşüktür. TP321H iyi bir yüksek sıcaklık stabilitesine sahiptir ancak klorürlere TP316L kadar dayanıklı değildir. Değerlendirme fiili çalışma kapsamına göre yapılmalıdır.
Uygulamalar ve Endüstri Kullanımı
Östenitik paslanmaz çelik boru, küçük, ince duvarlı, kalın duvarlı ve ekstra uzun konfigürasyonlarda üretilebildiğinden çok çeşitli endüstriyel ekipmanlarda karşımıza çıkar. Aşağıdaki kartlar aşağıdakilerin temsili uygulamalarını göstermektedir: östenitik dikişsiz borular Tam üretim kontrolüne sahip fabrikalardan tedarik edilir.
Kimyasal işleme
Reaktör bobinleri, ısı eşanjörleri ve transfer hatları asitler, solventler ve klorürler taşır. Çukurlaşma direnci gerekli olduğunda molibden içeren kaliteler seçilir.
Kazanlar ve kızdırıcılar
TP304H, TP321H ve TP347H, metal sıcaklıklarının normal su tarafı sıcaklığını aştığı buhar sistemlerinde kullanılır.
Yiyecek ve içecek hatları
TP304L ve TP316L temiz bir yüzey, iyi kaynaklanabilirlik ve organik asitlere ve temizlik maddelerine karşı direnç sağlar.
Otomotiv egzoz sistemleri
Küçük çaplı ve ince duvarlı östenitik borular yoğuşmaya, titreşime ve orta dereceli egzoz sıcaklıklarına dayanıklıdır.
Enstrümantasyon ve hidrolik borular
Hassas soğuk çekilmiş borular, sıkı toleransların önemli olduğu basınç aletlerinde, numune alma hatlarında ve hidrolik kontrol sistemlerinde kullanılır.
LNG, CNG ve ısı değişim ekipmanları
Ekstra uzun borular, bobin sistemlerindeki ve ısı eşanjörlerindeki kaynak sayısını azaltarak güvenilirliği ve kurulum hızını artırır.
Her uygulamada tüp daha büyük bir güvenilirlik sisteminin parçasıdır. Ortam sıcaklığındaki veya klorür konsantrasyonundaki bir değişiklik, standart bir TP304L hattını bakım sorununa dönüştürebilir. Kendi ürününü üreten ve test eden fabrikalar, müşterinin kalite ayarına veya özel boyuta ihtiyacı olduğunda daha hızlı yanıt verebilir.
Üretici Düzeyinde Denetim ve Tedarik Notları
Nitelikli tedarikçiler, ham maddeden son tüpe kadar izlenebilirliği destekleyen belgelenmiş bir kalite sistemine ve üretim ekipmanına sahip olmalıdır. Partiyi kabul etmeden önce alıcının kimyasal sertifikayı, ısı numarasını, mekanik test sonuçlarını ve tavlama kaydını onaylaması gerekir.
| Test yöntemi | Amaç |
|---|---|
| Kimyasal analiz | Alaşım bileşimini kalite spesifikasyonuna göre doğrular. |
| Çekme testi | Kanıt mukavemetini, gerilme mukavemetini ve uzamayı doğrular. |
| Sertlik testi | Son ısıl işlemin tutarlı olup olmadığını gösterir. |
| Hidrostatik test | İç basınç altında sızıntının sızdırmazlığını doğrular. |
| Girdap akımı testi | Boruya zarar vermeden yüzey ve yüzeye yakın süreksizlikleri tespit eder. |
| PMI testi | Kurulumdan önce kaliteyi doğrulamak için X-ışını floresansını kullanır. |
| Taneler arası korozyon test | Genellikle düşük karbonlu veya stabilize kaliteler için tüpün duyarlılığa duyarlı olup olmadığını kontrol eder. |
Uluslararası projeler için alıcı genellikle EN 10204'e uygun bir 3.1 muayene sertifikasına ihtiyaç duyar. Bazı basınçlı ekipman uygulamaları aynı zamanda PED veya TS sertifikasına da ihtiyaç duyar. Tedarikçi hangi sertifikaların düzenlenebileceğini ve üçüncü taraf denetiminin mümkün olup olmadığını belirtebilmelidir.
Paketleme ve işaretleme ikincil ayrıntılar değildir. Yüzeyi hasar görmüş bir östenitik paslanmaz çelik boru, o bölgede korozyon direncini kaybedebilir. Sipariş talimatlarında uç koruma, paketleme, sınıflar arasında ayrım ve ısı numaraları için işaretleme gereklilikleri belirtilmelidir. Bu, ayırma süresini azaltır ve iş sahasındaki karışıklıkları önler.
Sıkça Sorulan Sorular
Östenitik paslanmaz çelik boru manyetik midir?
Tamamen tavlanmış durumda, TP304, TP304L, TP316L ve TP321 gibi östenitik kaliteler çok düşük manyetik geçirgenliğe sahiptir. Soğuk işlem, martenzite kısmi dönüşüme neden olabilir, bu da manyetik tepkiyi artırır. Bu nedenle, ağır şekillendirme, genleştirme veya bükme, kalite ostenitik kalsa bile borunun bir kısmını biraz manyetik hale getirebilir.
TP304 ve TP316L östenitik tüp arasındaki fark nedir?
TP316L, klorür ortamında çukurlaşma ve çatlak korozyonuna karşı direnci artıran yaklaşık yüzde 2,0 ila 3,0 oranında molibden ilavesine sahiptir. TP304 daha ucuzdur ve iyi bir genel korozyon direnci sağlar, ancak denizcilik, kimya veya diğer klorür içeren hizmetlerde doğrudan bir alternatif değildir.
Östenitik paslanmaz çelik boruya çözelti tavlaması ne yapar?
Çözelti tavlama, boruyu dereceye bağlı olarak genellikle 1000 santigrat derecenin üzerinde yüksek bir sıcaklığa ısıtır ve ardından hızlı bir şekilde soğutur. Bu, işleme sırasında oluşmuş olabilecek krom karbürleri çözer ve iyi korozyon direnci ve sünekliğe sahip tekdüze bir ostenitik yapıyı geri kazandırır.
Yüksek sıcaklıkta servis için hangi östenitik boru kalitesi en iyisidir?
Tek bir en iyi not yoktur. TP310S, yaklaşık 1000 ila 1050 santigrat dereceye kadar oksidasyon direnci için seçilmiştir. TP304H, TP321H ve TP347H, buhar ve fırın hizmetlerinde sürünme mukavemeti için seçilmiştir. Kesin seçim metal sıcaklığına, basınca, atmosfere ve beklenen ömre bağlıdır.
Teslimat sırasında östenitik paslanmaz çelik borunun kalitesini nasıl doğrulayabilirim?
Malzeme sertifikasını, ısı numarasını ve işaretlemeyi kontrol edin. Yüzeyde çizikler, çukurlar, kullanım hasarları ve onarım izleri olup olmadığını görsel olarak inceleyin. Dış çapı, duvar kalınlığını ve uzunluğunu onaylayın. Derece kritikse kurulumdan önce kimyayı hızlı bir şekilde doğrulamak için PMI testini kullanın.
Talebinizi Göndermeden Önce Son Bir Kontrol
Eksiksiz bir boru spesifikasyonu gecikmeleri azaltır ve üretim sırasındaki karışıklığı önler. Östenitik paslanmaz çelik boru için fiyat teklifi talep ettiğinizde hedef standardı, kaliteyi, dış çapı, duvar kalınlığını veya programını, uzunluğunu, yüzeyini, miktarını ve son kullanımını ekleyin. Duvarın minimum duvar mı yoksa ortalama duvar mı olduğunu belirtin. Varsa tasarım sıcaklığını, basıncını ve proses ortamını ekleyin.
Bu parametreleri açıkça tanımlayarak değirmenin doğru ısıl işlemi, yüzey hazırlığını ve denetim seviyesini seçmesine yardımcı olursunuz. Sınıf adı spesifikasyonun yalnızca bir bölümünü oluşturur. Gerçek kalite, kimyanın tutarlılığında, boyutsal kontrolde, yüzey durumunda ve ilk eriyikten son teslim tüpüne kadar izlenebilirlikte yatmaktadır.